Finition laser, ozone et enzymatique : la place de chaque outil dans une usine denim moderne
La finition denim moderne ne consiste pas à choisir entre laser, ozone ou enzymes. Dans une blanchisserie maîtrisée, chaque outil a un rôle précis.
Le laser apporte une abrasion à sec répétable. L’ozone modifie la nuance de l’indigo avec un faible apport en eau. Les enzymes assurent la correction en voie humide, le bio-polissage contrôlé, la réduction du backstaining, le développement du toucher et l’équilibrage de la nuance sur de vrais lots de production.
Pour un responsable de blanchisserie denim, la question n’est pas de savoir quelle technologie est la plus avancée. La vraie question est de déterminer à quelle étape chaque procédé permet d’obtenir la finition la plus fiable avec le moins de reprises.
RivetTide intervient comme fournisseur d’enzymes pour le lavage du denim, en accompagnant les usines qui recherchent des objectifs d’abrasion constants, une nuance maîtrisée, des poches plus propres, un toucher plus doux et une grande flexibilité de traitement selon les plages de température et les constructions de tissu.
Le rôle du laser : une abrasion à sec précise avant le traitement humide
La finition laser est particulièrement performante lorsque l’usine a besoin d’effets à sec très répétables sur les vêtements :
- Moustaches
- Abrasion des cuisses
- Effets « honeycombs »
- Contraste localisé
- Marques vintage pilotées par gabarit
- Réduction des variations liées au grattage manuel
Le laser permet de contrôler le motif avant l’entrée du vêtement en traitement humide. Il réduit la dépendance au savoir-faire du grattage manuel et peut améliorer la régularité entre opérateurs, équipes et modèles.
Là où le laser est le plus performant
Le laser convient parfaitement aux cartes d’abrasion visibles et répétables. Il est particulièrement utile lorsque les marques souhaitent reproduire le même aspect porté sur une grande commande, ou lorsque la blanchisserie veut réduire le risque de dommages liés aux opérations manuelles.
Là où le laser a besoin d’un support
Le laser ne remplace pas entièrement la finition humide. Il ne développe pas le même toucher textile, ne permet pas l’équilibrage de la nuance au niveau du bain et n’assure pas le nettoyage enzymatique de surface. Après le laser, le vêtement a encore besoin d’un lavage contrôlé pour éliminer les résidus, stabiliser la nuance et construire le toucher final.
C’est là que le choix des enzymes devient essentiel.
Le rôle de l’ozone : modification de nuance avec moins de mouvement de bain
L’ozone est utile lorsque l’objectif est une oxydation contrôlée de l’indigo et une nuance plus propre, avec une consommation d’eau réduite. Il peut aider à créer des looks lumineux et frais sans l’intensité mécanique de longs cycles humides.
L’ozone est souvent utilisé pour :
- La réduction globale de la nuance
- L’ajustement de la teinte
- Des concepts de blanchiment à impact réduit
- Un aspect de surface plus propre
- Une charge chimique réduite par rapport aux voies d’oxydation traditionnelles
Là où l’ozone est le plus performant
L’ozone est efficace lorsque l’objectif est de faire évoluer la nuance, et non de créer une abrasion mécanique profonde. Il peut soutenir des concepts à plus faible consommation d’eau et des expositions humides plus courtes lorsque le procédé est bien contrôlé.
Là où l’ozone a besoin d’un support
L’ozone ne résout pas toutes les variables de blanchisserie. La construction du tissu, la profondeur d’indigo, le taux d’humidité, le chargement des vêtements et l’uniformité d’exposition influencent toujours le résultat. L’ozone ne remplace pas non plus le besoin de douceur en voie humide, de contrôle anti-backstaining et de bio-polissage de surface.
Après l’ozone, les enzymes peuvent aider à nettoyer la face du tissu, réduire le duvet, améliorer le toucher et soutenir une nuance finale régulière.
Le rôle des enzymes : maîtrise du procédé humide sur des lots réels
Les enzymes sont l’outil d’ajustement de la blanchisserie denim au sein du processus de lavage. Elles agissent là où se rencontrent le chargement des vêtements, les variations de tissu, la profondeur de teinture et l’action mécanique.
Le bon système enzymatique peut soutenir :
- Une abrasion contrôlée par cellulase
- Un contraste plus net après laser
- La réduction du backstaining sur les poches et les zones de trame
- Un toucher textile plus doux
- La réduction du duvet et de la pilosité de surface
- Un risque moindre de relavage dû à une nuance irrégulière
- Un traitement flexible sur différentes températures d’eau
- Des lots plus constants lorsque les lots de tissu varient
Pour une usine qui traite plusieurs marques, lavages et grammages de tissu, la finition enzymatique n’est pas seulement une étape chimique. C’est un point de contrôle.
Adapter l’outil à l’objectif de finition
Si l’objectif est une usure locale répétable
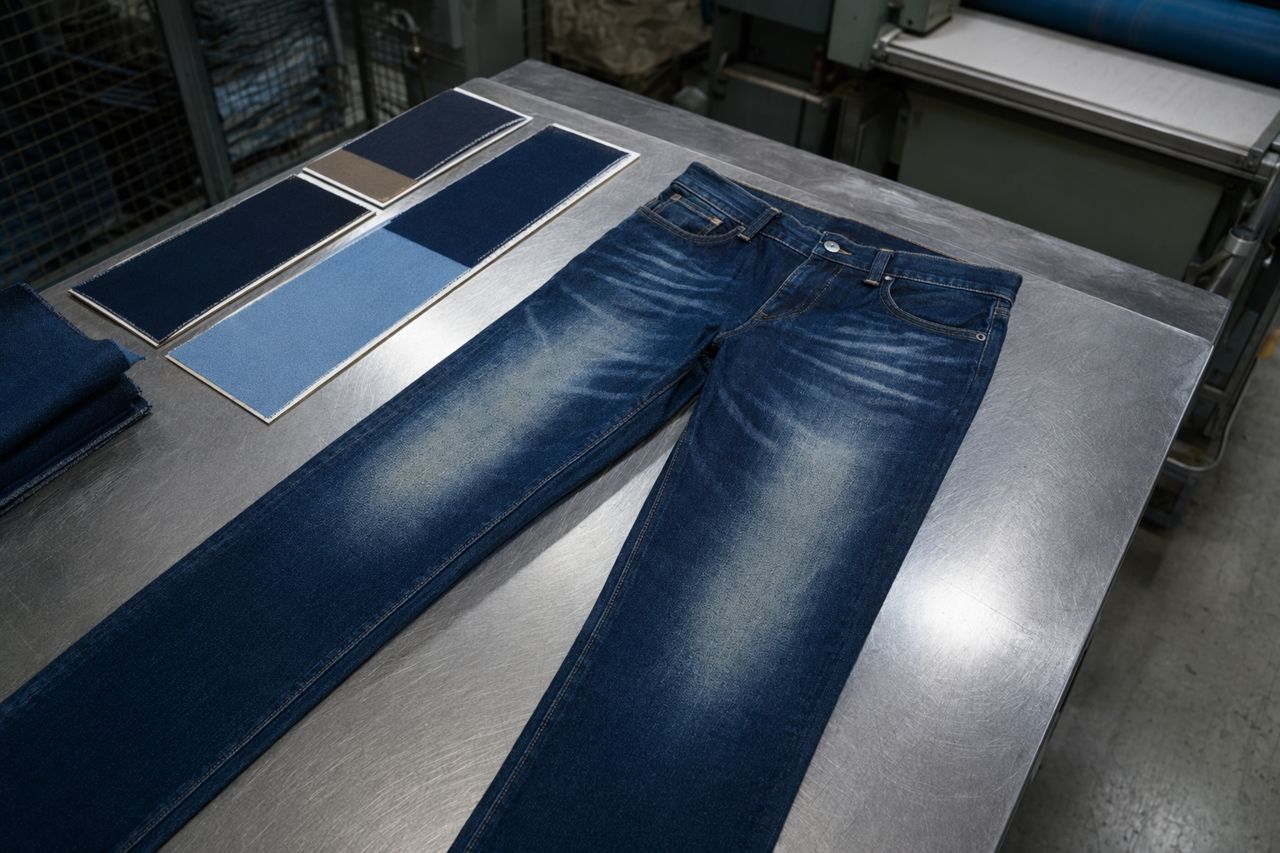
Utilisez le laser comme outil principal. Puis utilisez le lavage enzymatique pour adoucir l’effet, nettoyer la surface et intégrer le motif à sec dans la plage de nuance finale.
Si l’objectif est une évolution globale de la teinte
Utilisez l’ozone lorsque l’usine maîtrise bien l’humidité des vêtements, l’exposition et le chargement. Poursuivez avec un lavage soutenu par des enzymes lorsque le toucher, la clarté de surface ou l’équilibrage de la nuance sont nécessaires.
Si l’objectif est une abrasion contrôlée et un bon toucher
Utilisez les systèmes enzymatiques comme principal levier du procédé humide. Ajustez le dosage, la température, le temps de cycle, l’action mécanique et le support anti-backstaining pour atteindre la finition recherchée sans dépasser la limite de résistance du tissu.
Si l’objectif est de réduire les relavages
Considérez le laser, l’ozone et les enzymes comme une séquence, et non comme des départements séparés. Les relavages proviennent souvent d’un mauvais alignement : laser trop agressif avec nettoyage insuffisant, évolution de nuance à l’ozone sans correction du toucher, ou abrasion enzymatique sans contrôle anti-backstaining suffisant.
Séquencement pratique du procédé
Un parcours moderne courant peut ressembler à ceci :
- Préparation à sec et création du motif laser
- Désencollage ou prélavage, selon le tissu et l’état du vêtement
- Étape d’abrasion enzymatique ou de bio-polissage
- Ajustement de nuance à l’ozone, lorsque spécifié
- Lavage anti-backstaining et de nettoyage
- Assouplissement et correction finale du toucher
- Contrôle qualité de la nuance, du contraste, de l’effet couture, de la propreté des poches et du toucher
L’ordre exact dépend du tissu, du standard de la marque et de l’équipement de l’usine. L’essentiel est d’éviter de traiter chaque technologie comme une solution isolée.
Ce que les équipes de blanchisserie doivent mesurer en production
Un bon programme de finition doit être évalué sur les résultats de production, et pas uniquement sur un vocabulaire de laboratoire. Suivez les paramètres qui influencent la qualité d’expédition :
- Régularité de la nuance du premier au dernier lot
- Alignement de l’abrasion avec le standard approuvé
- Backstaining sur les fonds de poches, étiquettes, zones de trame et panneaux clairs
- Toucher après séchage et conditionnement
- Contraste des coutures et des bords
- Maintien de la résistance du tissu
- Pourcentage de relavage par modèle
- Temps de cycle par route de finition
- Flexibilité de température de l’eau lors des changements saisonniers
- Répétabilité entre opérateurs et équipes
Ce sont ces contrôles qui déterminent si une route de finition est commercialement stable.
Erreurs fréquentes lors de la combinaison du laser, de l’ozone et des enzymes
Pousser excessivement les effets laser
Si le contraste laser est trop agressif, le procédé humide peut ne pas réussir à restituer un aspect naturel. Les enzymes peuvent adoucir et nettoyer l’effet, mais elles ne doivent pas servir à masquer une erreur de traitement à sec.
Utiliser l’ozone sans contrôle suffisant de l’humidité
Une humidité irrégulière peut entraîner une évolution de nuance inégale. La performance de l’ozone dépend d’un état de vêtement constant avant l’exposition.
Réaliser une abrasion enzymatique sans stratégie anti-backstaining
L’indigo libéré pendant l’action de la cellulase peut se redéposer si le bain n’est pas maîtrisé. Cela entraîne une teinte terne, des poches sales et une baisse du contraste.
Traiter le toucher comme un point secondaire
Une finition peut respecter la nuance tout en échouant au toucher chez l’acheteur. Le choix des enzymes et la séquence d’assouplissement doivent être conçus autour du toucher final, et non ajoutés uniquement à la fin.
La place de RivetTide
RivetTide fournit des solutions enzymatiques pour les blanchisseries denim qui ont besoin d’une finition humide maîtrisée autour des systèmes laser et ozone. Notre priorité est la stabilité en production : contrôle de l’abrasion, contraste plus propre, réduction du backstaining, développement du toucher et flexibilité du procédé.
Nous accompagnons les équipes de blanchisserie qui évaluent des systèmes enzymatiques pour :
- Le nettoyage après laser et le conditionnement de surface post-laser
- Des routes d’abrasion par cellulase neutre ou acide
- Des concepts de lavage à faible backstaining
- Le bio-polissage pour un toucher premium
- Des séquences de finition compatibles avec l’ozone
- Des programmes de lavage flexibles en température
- La réduction des relavages sur les modèles récurrents
Checklist acheteur : avant de modifier la route de finition
Avant d’approuver une nouvelle séquence laser, ozone et enzymes, confirmez que :
- La plage de nuance cible est définie avec des standards physiques approuvés
- La carte d’abrasion est verrouillée avant le début du traitement humide
- L’étape enzymatique a un objectif clair : abrasion, nettoyage, toucher ou support anti-backstaining
- Le chargement des vêtements, le rapport de bain, la fenêtre de température et le temps de cycle sont réalistes pour la production
- Le backstaining est vérifié sur les poches, étiquettes, panneaux clairs et zones de trame
- La route a été testée sur plusieurs lots de tissu, et pas seulement sur un lot d’échantillons
- Les opérateurs peuvent répéter la séquence sans intervention spéciale
- Les causes de relavage sont enregistrées par type de défaut
Construire la route autour de la finition, pas de l’équipement
Les finitions laser, ozone et enzymatiques peuvent fonctionner ensemble lorsque chaque technologie est affectée à la bonne tâche. Le laser apporte la précision à sec. L’ozone soutient l’évolution de la nuance. Les enzymes apportent la maîtrise du procédé humide, le nettoyage de surface, le toucher et la constance des lots.
Pour les usines denim modernes, la meilleure route est celle qui atteint de manière répétée le standard approuvé, protège la qualité du tissu et réduit les reprises.
Si votre blanchisserie ajuste une route laser-ozone-enzymes ou recherche un fournisseur d’enzymes plus stable pour le lavage du denim, demandez un devis via le formulaire du site. RivetTide peut examiner votre finition cible, votre fenêtre de procédé et vos contraintes de production avant de recommander un système enzymatique.